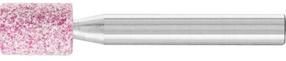
Ant sumontuotų atvartinių šlifavimo ratų, atvartai, pagaminti iš dengto abrazyvo, yra išdėstyti radialine tvarka aplink įrankio ašį, ventiliatoriaus tipo konstrukcijoje. Jų lankstumas leidžia puikiai prisitaikyti prie apdirbamojo paviršiaus kontūrų. Abrazyvinės dalelės yra įterptos į tvirtą, lankstų audinio atraminį pagrindą naudojant dervos jungtį.
ISO 3919 sumontuoti atvartiniai šlifavimo ratai yra žymimi kaip "atvartiniai šlifavimo ratai su velenu".
Bendrajam naudojimui, nuo grubaus iki smulkaus šlifavimo.
- Labai lankstūs, leidžiantys optimaliai prisitaikyti prie kontūrų.
- Nuolat didelis medžiagos nuėmimo greitis per visą įrankio tarnavimo laiką, nes nuolat atsiranda naujas, agresyvus abrazyvas.
- Dėl plokščios, lietos šerdies konstrukcijos juos galima naudoti apatinė puse, labai arti kraštų ir kampų.
- Sumažinus kontaktinį slėgį ir periferinį greitį bei pridėjus šlifavimo aliejų, sumažėja įrankio nusidėvėjimas ir šiluminė apkrova apdirbamajam paviršiui.
- Norint padidinti medžiagos nuėmimo greitį, rekomenduojama naudoti stambesnį grūdų tipą, o ne didinti kontaktinį slėgį. Tai neleis nereikalingai nusidėvėti įrankiui ir šilumai apkrovti apdirbamajam paviršiui.
- Pjaustymo greičio padidėjimas lemia šiek tiek smulkesnę paviršiaus kokybę. Didinant kontaktinį slėgį, paviršius tampa šiek tiek grubesnis. Kuo minkštesnė apdirbamoji medžiaga, tuo grubesnis paviršius (naudojant tą patį grūdų dydį).
- Geriausių rezultatų siekiant, naudokite rekomenduojamą pjaustymo greitį 15-20 m/s. Tai užtikrins optimalų kompromisą tarp medžiagos nuėmimo greičio, paviršiaus kokybės, šiluminės apkrovos apdirbamajam paviršiui ir įrankio nusidėvėjimo.
- Naudokite šlifavimo aliejų, tinkamą medžiagai, kad žymiai pailgintumėte įrankio tarnavimo laiką ir abrazyvų efektyvumą.